
Um êmbolo de bomba de polpa ou um rolo de fluxo laminar raramente falham devido à fadiga do volume. O dano começa na superfície: abrasão, erosão ou contato mecânico repetido removem o material até que o componente não mantenha mais sua tolerância. A resposta industrial mais prática é uma camada de pó composto de metal duro depositada por pulverização térmica, revestimento ou soldagem. Especificada corretamente, essa camada dura mais que o aço não revestido por uma ampla margem; mal especificado, falha precocemente por razões que são totalmente evitáveis. Este artigo explica o que é pó composto de metal duro, como é fabricado e como selecionar uma classe que funcione em serviço real.
O que é pó composto de carboneto?
Pós compostos de carboneto são materiais projetados que combinam uma fase de carboneto duro com um ligante metálico dúctil. A fase de carboneto, geralmente carboneto de tungstênio (WC) ou carboneto de cromo (Cr3C2), fornece dureza e resistência ao desgaste abrasivo. O aglutinante, normalmente cobalto ou liga de níquel, mantém as partículas de carboneto unidas, absorve a energia do impacto e confere tenacidade ao depósito.
A palavra "composto" marca uma distinção importante. Um pó de carboneto puro é essencialmente um único composto. Um pó composto é uma mistura projetada na qual partículas finas de carboneto são uniformemente dispersas através de uma matriz metálica. Quando alimentado através de uma pistola de pulverização ou cabeçote de revestimento, o pó derrete e solidifica novamente como um revestimento que se comporta como um compósito de matriz metálica: duro o suficiente para resistir ao desgaste, mas resistente o suficiente para lidar com choques mecânicos.
 Pó composto de carboneto para revestimentos resistentes ao desgaste Este pó combina vários carbonetos com um aglutinante metálico para alta dureza e resistência à corrosão. Sua distribuição uniforme de partículas é adequada para pulverização HVOF e HVAF, tornando-o relevante para ferramentas e peças expostas à abrasão e oxidação. Ver Produto →
Na prática, o tamanho das partículas de metal duro e o teor de ligante são as duas alavancas que controlam o comportamento do revestimento. Partículas mais finas de metal duro produzem superfícies mais lisas e densas que resistem bem à erosão de partículas finas; carbonetos mais grossos resistem à abrasão, mas deixam um acabamento mais áspero. O conteúdo do aglutinante geralmente fica entre 10 e 25 por cento em peso: mais aglutinante acrescenta tenacidade, enquanto menos aglutinante aumenta a dureza ao custo da fragilidade. Os compradores em indústrias críticas ao desgaste ignoram cada vez mais os produtos genéricos e especificam pós compostos formulados para um modo de falha conhecido.
Como os pós compostos de carboneto são feitos
Três fatores determinam a maior parte da diferença de desempenho entre pó composto de metal duro bom e ruim: a rota de produção, o dimensionamento do pó e a qualidade da interface ligante de metal duro.
Sinterizado e triturado
Uma mistura de carboneto e ligante é sinterizada em um bloco sólido, depois triturada e classificada em pó. As partículas resultantes são angulares e em blocos. Esta rota produz partículas densas e fortes e é comum na pulverização HVOF, onde a densidade do revestimento é mais importante do que a alimentação perfeitamente esférica.
Aglomerado e sinterizado
Pós finos de carboneto e aglutinante são misturados com um aglutinante orgânico, secos por pulverização em aglomerados esféricos e sinterizados para fundir as fases e remover o componente orgânico. As partículas esféricas fluem de maneira mais uniforme através dos alimentadores de pó e produzem revestimentos mais consistentes, razão pela qual esta rota domina a pulverização supersônica e o revestimento a laser.
Dimensionamento de pó
A etapa final de classificação define a distribuição do tamanho das partículas. Cortes grosseiros constroem camadas espessas rapidamente, mas deixam uma superfície mais áspera; cortes finos produzem revestimentos densos e lisos, mas avançam com menos facilidade. Os fornecedores que controlam tanto os pontos de corte quanto o formato de distribuição proporcionam ao engenheiro de revestimento uma variação de processo muito menor para gerenciar.
| Rota de produção | Forma de partícula | Uso típico |
|---|---|---|
| Sinterizado e triturado | Angular, em bloco | Revestimentos HVOF, depósitos densos |
| Aglomerado e sinterizado | Esférico, poroso | Spray térmico, revestimento a laser, alimentação consistente |
Composições comuns e para que serve cada uma
Dois sistemas dominam a prática industrial: WC-Co e Cr3C2-NiCr. Conhecer os limites práticos de cada um evita os erros de especificação mais comuns.
| Sistema | Dureza | Temperatura máxima de serviço. | Força chave | Aplicação típica |
|---|---|---|---|---|
| WC-Co | 1100–1300 AT | Cerca de 450°C | Resistência à abrasão, tenacidade | Ferramentas de corte, peças de desgaste, juntas de ferramentas |
| WC-Ni ou WC-Co-NiCr | 1000–1200 AT | Cerca de 500°C | Melhor resistência à corrosão | Rolos, eixos, componentes hidráulicos |
| Cr3C2-NiCr | 800–1000 HV | Cerca de 850°C | Desgaste em alta temperatura e resistência à oxidação | Peças de turbina, corrediças de alta temperatura, bicos |
A regra de seleção rápida é simples. Se o componente funcionar frio e a abrasão for o principal inimigo, o WC-Co é o padrão. Se houver corrosão, mude para um aglutinante à base de níquel. Se a temperatura da superfície exceder 500 °C, o Cr3C2-NiCr geralmente é a família certa.
Onde os pós compostos de metal duro agregam valor
Os pós compostos de metal duro ganham seu custo em ambientes onde o tempo de inatividade é caro e a substituição é difícil.
- Revestimentos resistentes ao desgaste para equipamentos de processo: rolos, luvas de eixo, buchas, êmbolos e hastes de pistão são candidatos comuns. Um revestimento de carboneto de tungstênio aplicado por pulverização supersônica ou HVOF prolonga a vida útil da superfície várias vezes em comparação com o aço endurecido.
- Ferramentas de corte e perfuração: brocas de mineração, bits para fresamento de estradas e pastilhas de corte de metal dependem de compósitos à base de WC para obter dureza na aresta de corte.
- Reparação e remanufatura: as peças desgastadas são reconstruídas por revestimento a laser ou plasma com um compósito de metal duro, restaurando as dimensões e ao mesmo tempo melhorando as especificações originais.
- Componentes de alta temperatura: Os revestimentos Cr3C2-NiCr protegem peças em turbinas a gás e ambientes de combustão onde a dureza por si só não é suficiente.
 Série de pó de spray térmico de carboneto de tungstênio Projetada para processos de pulverização térmica e revestimento, esta série inclui ligas de matriz de cobalto e níquel com teor variado de carbonetos. Ele aborda a erosão em alta temperatura, o desgaste de rochas e a corrosão de metal fundido, suportando aplicações de reparo e revestimento OEM. Ver Produto →
Para uma aplicação de revestimento, o pó deve ser adequado ao processo de pulverização e ao acabamento superficial pretendido. As classes de pulverização térmica são projetadas para alimentação consistente e morfologia de partículas, e é por isso que usar um pó de pulverização térmica dedicado geralmente é melhor do que colocar uma classe genérica em serviço. O mesmo pensamento se aplica ao trabalho de reparo: em vez de descartar um eixo ou rolo caro devido ao desgaste localizado, uma oficina pode reconstruir a superfície com um compósito de metal duro e fazer o acabamento com a tolerância original. A peça reparada muitas vezes supera a original, porque a superfície projetada nunca fez parte do projeto inicial.
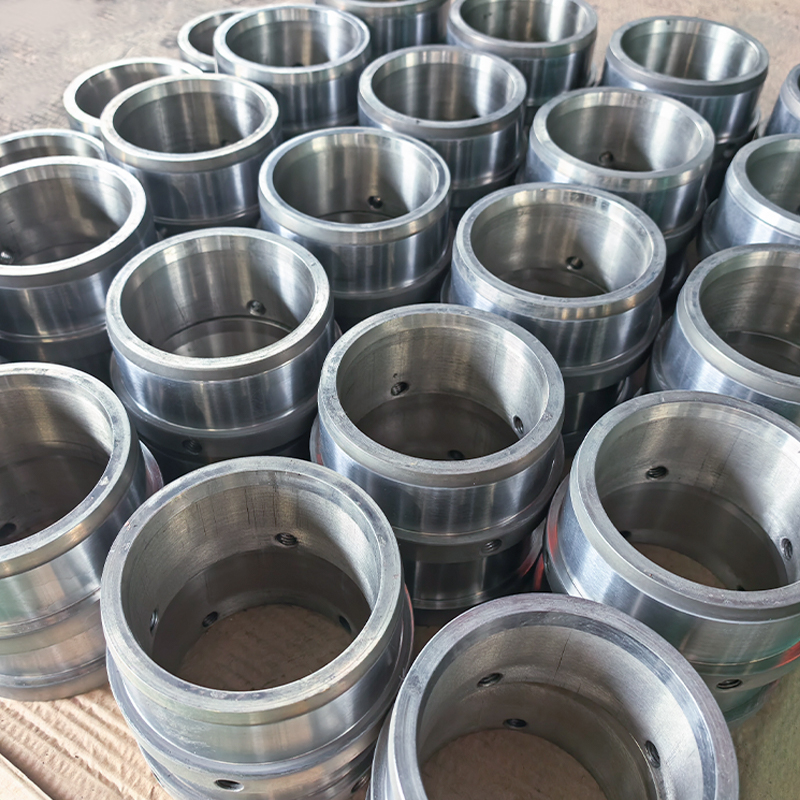
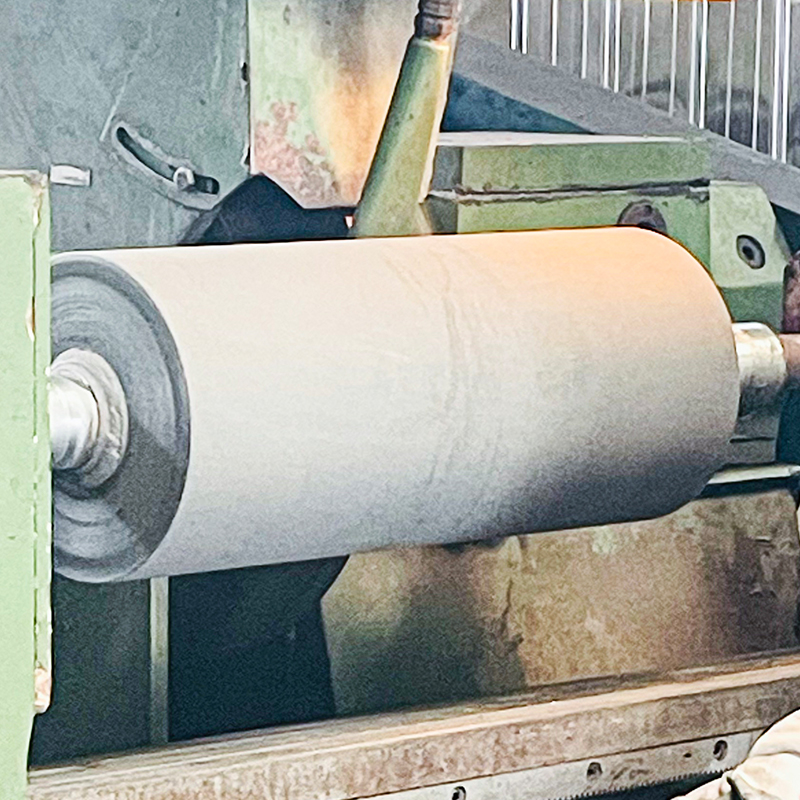 Componentes revestidos de carboneto de tungstênio personalizados Esta oferta fornece rolos revestidos, buchas e eixos prontos para instalação com acabamento em carboneto de tungstênio ou cerâmica. É adequado para fábricas que buscam peças com revestimento qualificado sem etapas internas de revestimento, proporcionando resistência ao desgaste para tarefas exigentes. Ver Produto →
Para peças OEM e componentes de reposição, muitas fábricas preferem um componente com revestimento completo em vez de uma etapa de revestimento interna. Rolos, êmbolos e luvas revestidos com carboneto de tungstênio são então entregues prontos para instalação, com o revestimento já qualificado para a função indicada.
Como selecionar a nota certa
A seleção começa com a condição operacional e não com o catálogo de pó. Analise esses pontos em ordem e a lista de candidatos diminuirá rapidamente.
- Identifique o modo de desgaste dominante. Abrasão, erosão, desgaste por deslizamento e cavitação favorecem diferentes tamanhos de metal duro e teores de ligantes.
- Defina a temperatura de serviço. Acima de aproximadamente 500 °C, os compósitos à base de WC perdem dureza e o revestimento pode degradar-se; mude para Cr3C2-NiCr.
- Verifique o ambiente químico. Os aglutinantes de níquel resistem muito melhor à corrosão aquosa do que o cobalto em muitos fluidos de processo; serviço ácido pode exigir um grau selado ou especial.
- Escolha a distribuição do tamanho das partículas. Ele controla a densidade do revestimento, a rugosidade da superfície e a espessura máxima prática do revestimento.
- Combine o pó com o processo. HVOF e pulverização supersônica precisam de um corte de tamanho que alimente de forma confiável; o revestimento a laser precisa de uma janela diferente; a soldagem por spray de oxiacetileno tolera uma faixa mais ampla.
Um erro comum é escolher apenas com base na dureza. O revestimento com o maior número Vickers pode falhar precocemente se o ligante sofrer corrosão ou a temperatura de serviço amolecer a matriz. É por isso que compradores experientes entregam ao fornecedor o quadro operacional completo, incluindo temperatura, meio, modo de desgaste e meta de acabamento superficial, em vez de apenas um valor de dureza. Um bom recurso para comparar propriedades em toda a família de materiais é nosso tipo de pó composto de metal duro e guia de seleção, que aborda as mesmas decisões com mais profundidade.
Depois que uma nota é selecionada, a verificação fecha o ciclo. Uma rápida verificação metalográfica confirma a distribuição e a porosidade do metal duro, enquanto um exame de dureza através da camada de revestimento mostra se o depósito corresponde à especificação. Para componentes críticos, os testes de resistência de união e a documentação do processo são tão importantes quanto a própria química do pó.
A conclusão é simples. O pó composto de carboneto não é um material único; é um sistema de design. A química do carboneto, a metalurgia do ligante, a rota de produção e o tamanho das partículas alteram o resultado final. Acerte-os e um componente revestido se tornará um item de manutenção programada em vez de uma falha de emergência. Se errar, nenhuma espessura de revestimento salvará o trabalho.
Toda aplicação crítica ao desgaste começa com uma definição clara do modo de falha e do envelope de serviço. Uma vez conhecidos, o pó composto de metal duro correto pode ser especificado, aplicado e verificado, e a planta obtém o que realmente precisa: uma superfície que dura até a janela de manutenção planejada.