
O pó de liga à base de cobalto raramente recebe muita atenção até que uma peça pare de funcionar. Ao longo dos anos, vimos isso resgatar sedes de válvulas que eram substituídas a cada poucos meses, manter os êmbolos das bombas vivos em fábricas de produtos químicos e manter a superfície de rolos abrasivos quentes muito depois de os materiais mais macios terem desistido. Se você está decidindo se uma liga de cobalto se adapta à sua aplicação, este guia explica o que realmente é o pó, quais famílias são importantes na prática, como ele é feito e como escolher um tipo sem pagar por propriedades que você nunca usará.
O que realmente é o pó de liga à base de cobalto
Pó de liga à base de cobalto é uma matéria-prima metálica na qual o cobalto forma a base da química, geralmente contribuindo com algo entre 40% e 65% do peso total. Todo o resto é adicionado deliberadamente, elemento por elemento, para realizar um trabalho específico. O cromo, normalmente 20% a 30%, forma uma camada protetora de óxido que resiste à oxidação e à corrosão a quente. O tungstênio e o molibdênio aumentam a resistência ao calor e se combinam com o carbono para formar partículas duras de carboneto. O carbono é efetivamente o indicador de dureza: um nível mais alto de carbono produz mais carboneto, mais resistência ao desgaste e menos ductilidade. O níquel melhora a tenacidade e a estabilidade térmica, enquanto o silício, o boro e o ferro aparecem em quantidades menores para ajustar o comportamento de fusão e o custo.
Há também uma razão metalúrgica para que essas ligas se comportem de maneira tão diferente dos pós à base de níquel ou ferro. O cobalto muda a estrutura cristalina com a temperatura, e sua baixa energia de falha de empilhamento permite que ele endureça sob contato deslizante. O resultado prático é uma resistência incomum a escoriações, cavitação e desgaste metal-metal, que é exatamente o tipo de dano que destrói uma superfície de vedação mesmo quando a dureza aparente de uma peça parece perfeitamente adequada no papel.
Principais tipos e o que cada um faz bem
A família do cobalto é ampla e os nomes das classes por si só dizem muito pouco. É muito mais útil classificar os pós de acordo com a função que se espera que desempenhem.
| Família | Elementos de liga típicos | Faixa de dureza | Mais adequado para |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Abrasão severa e deslizamento de metal com metal em temperatura |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, baixo carbono | 25-35 HRC | Corrosão mais calor, onde a tolerância ao impacto é importante |
| Co-Cr-W-Ni | Cr e W com 5-15% Ni | 30-45 HRC | Resistência ao desgaste onde a fissuração é uma preocupação real |
| Co-Ni-Cr-W | Alto Ni, moderado Cr e W | 25-40 HRC | Dureza a quente combinada com melhor tenacidade |
| Co-Cr-W-C com adição de carboneto | Carboneto misturado à matriz de cobalto | 50-60 HRC e acima | Arestas de corte e condições abrasivas extremas |
A dureza é apenas um número, no entanto. Uma liga de cobalto 50 HRC com uma fração pesada de metal duro pode ser uma má escolha para uma superfície que sofre impacto, enquanto uma classe mais macia e tenaz pode durar mais que ela por uma ampla margem. Antes de recomendar um produto químico, geralmente perguntamos como é a falha na peça danificada, porque essa única pergunta economiza mais dinheiro do que qualquer folha de especificações.
 Pó de liga à base de cobalto para desgaste e serviço em alta temperatura Pó de cobalto-cromo-tungstênio para soldagem de sobreposição, soldagem por spray e componentes de alta temperatura; vários graus e faixas de dureza suportam decisões sobre desgaste, corrosão e impacto. Ver Produto →
Por que essas ligas sobrevivem a condições difíceis
A reputação das ligas de cobalto baseia-se numa combinação de propriedades que raramente aparecem juntas num mesmo material.
- Dureza a quente: essas ligas retêm dureza útil até cerca de 600 a 800 graus Celsius, razão pela qual são comuns em aplicações de conformação a quente e válvulas.
- Resistência ao desgaste adesivo e à escoriação: as superfícies de cobalto resistem à soldagem em uma superfície de apoio, de modo que os pares deslizantes duram consideravelmente mais.
- Resistência à erosão por cavitação: bombas, hélices e componentes hidráulicos se beneficiam mais disso do que da dureza bruta.
- Resistência à oxidação e sulfetação: a camada de óxido rica em cromo protege a superfície em ambientes de fornalhas e gases de combustão.
- Resistência à corrosão: o desempenho varia de acordo com a química, mas os graus de cobalto-cromo lidam bem com muitos ácidos, cloretos e fluxos de processo.
- Comportamento de ligação: os pós de cobalto molham facilmente os substratos de aço, o que proporciona ao revestimento e à soldagem por pulverização uma ligação metalúrgica confiável.
As compensações são igualmente reais. O cobalto é um metal caro, usinar um depósito à base de cobalto é um trabalho lento e um processo mal controlado pode diluir o revestimento com ferro do substrato até que as propriedades pelas quais você pagou desapareçam. Essas ligas ganham seu custo em locais específicos, não em todos os lugares.
Como o pó é feito e o que verificar
A maior parte do pó de liga à base de cobalto hoje é produzida por atomização a gás. A carga é derretida, muitas vezes sob vácuo ou em uma atmosfera inerte, para que elementos reativos como o cromo não sejam perdidos pela oxidação, e a corrente líquida é quebrada por um jato de gás de alta pressão em gotículas finas que se solidificam em partículas quase esféricas. O pó esférico flui consistentemente através de uma cabeça de revestimento ou de uma pistola de pulverização e produz um depósito mais denso do que o material triturado irregular.
O tamanho da partícula corresponde ao processo que você pretende executar:
- Aproximadamente 15 a 45 mícrons para revestimento a laser e fabricação aditiva, onde são necessárias camadas finas e trilhas suaves.
- Aproximadamente 45 a 106 mícrons para combustível de oxigênio de alta velocidade e pulverização de plasma.
- Aproximadamente 53 a 150 mícrons para soldagem por arco transferido por plasma e soldagem por spray de oxiacetileno, onde predominam taxas de alimentação mais altas.
Quando chega uma entrega, os números que vale a pena ler com atenção são a análise química, a distribuição do tamanho das partículas com valores D10, D50 e D90, teor de oxigênio, densidade aparente e de tap, vazão, morfologia das partículas e nível de satélites e porosidade. Um pó que atenda às especificações químicas, mas contenha um alto teor de oxigênio ou uma ampla distribuição de tamanho, causará porosidade e depósitos inconsistentes, e nenhuma habilidade do operador compensará totalmente isso.
Colocando o pó na peça
A aplicação do pó é onde começa a maioria dos problemas de revestimento, e a escolha do processo molda tudo a jusante. O revestimento a laser produz uma trilha fina e precisa com diluição muito baixa e uma pequena zona afetada pelo calor, adequada para faces de vedação, munhões de eixo e reparos localizados. A pulverização de combustível de oxigênio em alta velocidade fornece revestimentos densos e com baixo teor de óxido em áreas maiores e é popular para rolos e hastes hidráulicas. A soldagem por spray de oxiacetileno continua sendo uma rota confiável para depósitos mais espessos em sedes de válvulas e peças similares, enquanto o arco transferido por plasma oferece altas taxas de deposição para proteção contra desgaste pesado.
Qualquer que seja o método, os controles são semelhantes: temperatura de pré-aquecimento, taxa de alimentação de pó, velocidade de deslocamento, sobreposição de pista e diluição. Errar aparece mais tarde como rachaduras, lascas ou um revestimento que simplesmente se desgasta mais rápido do que o esperado.
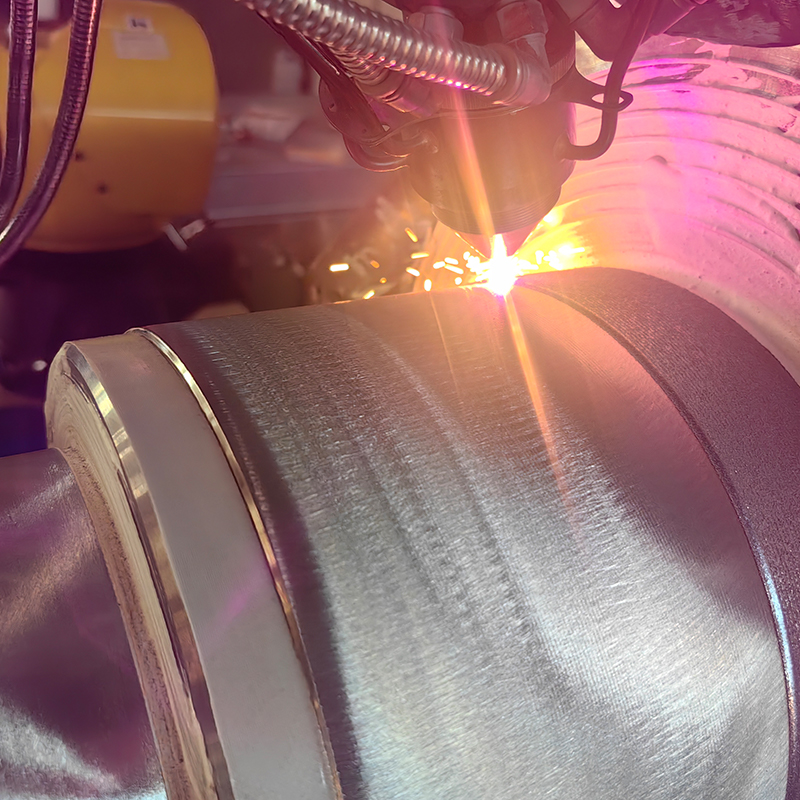 Serviço de revestimento a laser para modificação de superfície e reparo de componentes Serviço de revestimento a laser para rolos, parafusos ou êmbolos desgastados e para modificação de superfície; a ligação metalúrgica melhora o desgaste, a corrosão, o calor, a oxidação ou as propriedades elétricas. Ver Produto →
Do revestimento ao componente acabado
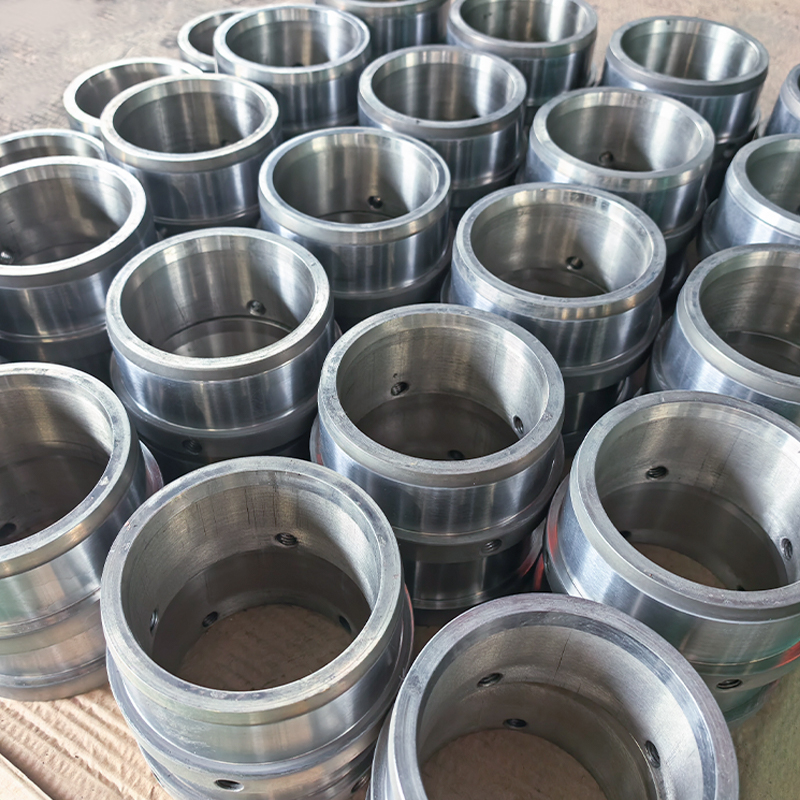
Um revestimento é tão bom quanto a parte que está por baixo dele. Muitos clientes chegam até nós com um rolo, parafuso ou êmbolo desgastado e um prazo de produção, e o que eles realmente precisam é de um componente acabado, em vez de uma especificação de pó. Nesses casos o trabalho vai desde a seleção do pó até a preparação da superfície, aplicação do revestimento, usinagem e inspeção final em relação ao desenho original.
Os rolos são o exemplo mais comum: rolos de trabalho, rolos guia, rolos de fluxo laminar e rolos espelhados ou foscos, todos dependem de uma superfície dura e uniforme que mantém seu acabamento sob carga. Parafusos, buchas de eixo, buchas e êmbolos de bomba seguem a mesma lógica, com o revestimento escolhido para o mecanismo de desgaste dominante e as dimensões controladas para que a peça volte a caber na máquina sem modificação.
Escolhendo o pó certo: uma lista de verificação prática
Se você estiver restringindo uma nota, esta sequência abrange a maioria das decisões importantes:
- Identifique o mecanismo de dano dominante. Abrasão, adesão, cavitação, oxidação e corrosão exigem produtos químicos diferentes.
- Confirme a temperatura de serviço. A dureza a quente só ajuda se a peça realmente esquentar.
- Combine o tamanho das partículas com o processo, e não o contrário.
- Verifique o nível de carbono em relação à sua tolerância para trincas e dificuldade de usinagem.
- Revise o substrato. A diluição do aço com baixo teor de carbono pode suavizar um depósito com alto teor de carboneto próximo à interface.
- Peça uma amostra e execute uma peça de teste antes de iniciar um lote de produção.
Uma observação extra sobre o custo: como o cobalto é caro, a abordagem sensata geralmente é aplicá-lo como revestimento ou inserção, em vez de fabricar um componente inteiro a partir dele. Uma camada modesta no lugar certo frequentemente supera uma peça sólida feita de uma liga mais barata, por uma fração do custo do material.
Passamos anos combinando ligas em pó à base de cobalto com problemas reais de desgaste, e a resposta honesta é que nenhuma classe resolve tudo. Se você puder compartilhar o componente, a temperatura operacional e uma descrição de como a peça atual falha, podemos sugerir uma química, um tamanho de partícula e uma rota de processo adequada. Você está convidado a navegar em nosso gama de pó de liga para ver como as classes de cobalto se comparam às famílias de níquel, ferro e carboneto, ou envie um desenho e deixe-nos trabalhar nos detalhes com você.