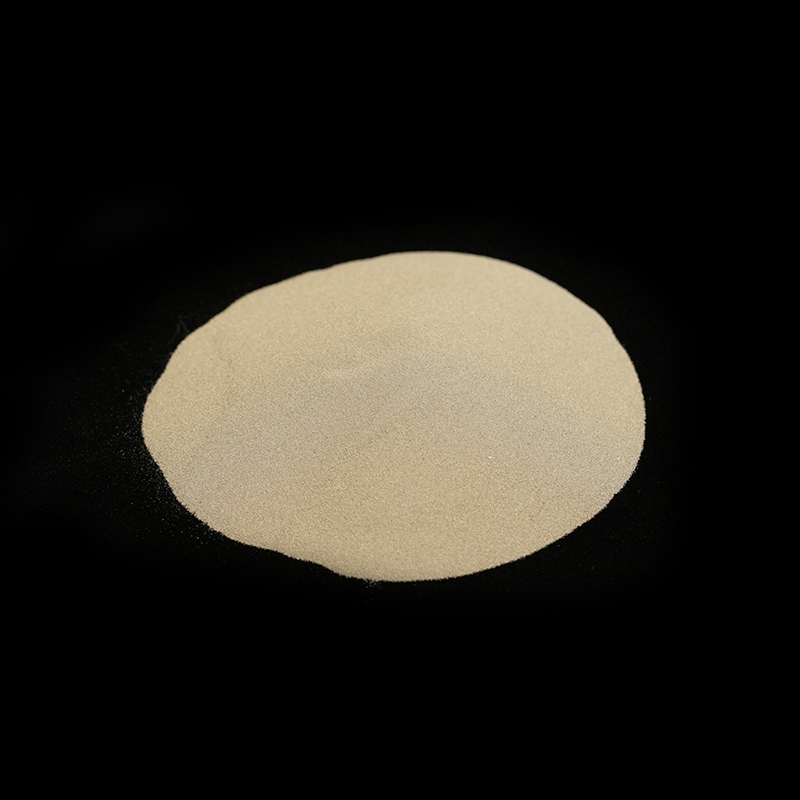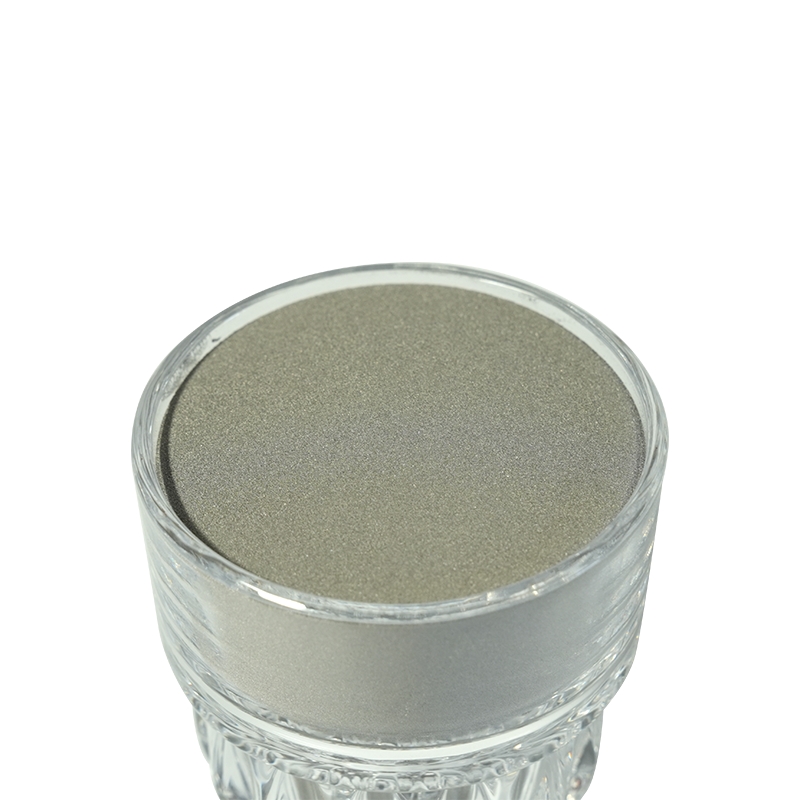

Qualquer pessoa que tenha passado anos ao lado de uma cama de pó dirá a mesma coisa: a máquina chama a atenção, mas o pó decide o resultado. Os pós de fabricação aditiva não são um enchimento de commodity — eles são matéria-prima projetada e sua química, distribuição de tamanho de partícula, forma e limpeza acompanham cada peça que você constrói. Acerte-os e o processo se tornará previsível. Se errar, você passará semanas perseguindo uma porosidade que não consegue explicar.
Passamos muito tempo produzindo pós de liga e colocando-os para trabalhar em revestimentos, pulverização e fabricação de peças de desgaste, portanto, este guia foi escrito no chão de fábrica e não no folheto. Ele aborda o que são esses pós, como as principais famílias diferem, quais especificações realmente importam e como combinar um pó com o processo que você executa.
O que realmente são os pós de fabricação aditiva
Na fabricação aditiva à base de pó, um pó metálico é consolidado camada por camada em uma peça sólida. A ligação acontece de diferentes maneiras dependendo da máquina: um laser ou feixe de elétrons derrete cada camada na fusão em leito de pó, uma cabeça de impressão deposita o aglutinante no jateamento do aglutinante antes da sinterização e uma fonte de energia focada derrete o pó à medida que ele é alimentado através de um bico na deposição de energia direcionada.
Vale a pena separar isso da metalurgia do pó convencional. O PM prensado e sinterizado tolera partículas angulares irregulares porque o pó é compactado sob alta pressão antes do aquecimento. Os processos aditivos geralmente não conseguem fazer isso. O pó deve fluir, espalhar-se em uma camada fina e uniforme e absorver energia de forma consistente de uma camada para outra. É por isso que a matéria-prima AM é quase sempre atomizada a gás ou plasma, esférica e bem graduada – o processo que a física exige, não o marketing.
Há também uma sobreposição prática que vale a pena conhecer. Os pós desenvolvidos para revestimento a laser e pulverização térmica são primos próximos dos pós para impressora: mesma rota de atomização, mesma metalurgia, muitas vezes um corte de tamanho diferente. Um fornecedor que entende ambos os lados geralmente pode poupar muitas tentativas e erros.
As principais famílias de pós e no que cada uma é boa
A maioria dos pós AM industriais se enquadram em algumas famílias. A tabela abaixo é um mapa aproximado, não um livro de regras – dentro de cada família há dezenas de séries, e a série é muito mais importante do que o nome da família.
| Família do pó | Pontos fortes típicos | Onde geralmente é usado |
|---|---|---|
| À base de ferro | Econômico, boa dureza, fácil de pós-processar | Peças de máquinas em geral, ferramentas, revestimento de componentes de aço |
| À base de níquel | Resistência à corrosão, tenacidade, bom comportamento em altas temperaturas | Equipamentos químicos e de processo, peças adjacentes ao setor aeroespacial, revestimentos |
| À base de níquel superalloy | Força retida em alta temperatura, resistência à oxidação | Componentes de seção quente, ferragens de fornos, equipamentos de energia |
| À base de cobalto | Resistência ao desgaste, dureza a quente, resistência ao desgaste | Sedes de válvulas, parafusos, peças de bombas, revestimento duro e revestimento |
| À base de cobre | Condutividade térmica e elétrica | Dissipadores de calor, componentes de indução, insertos condutores |
| Composto de carboneto | Dureza muito alta, excelente vida útil ao desgaste abrasivo | Ferramentas de corte e mineração, placas de desgaste, camadas de revestimento |
| Cerâmica e óxido | Barreira térmica, isolamento, inércia química | Revestimentos pulverizados por plasma, superfícies de alta temperatura |
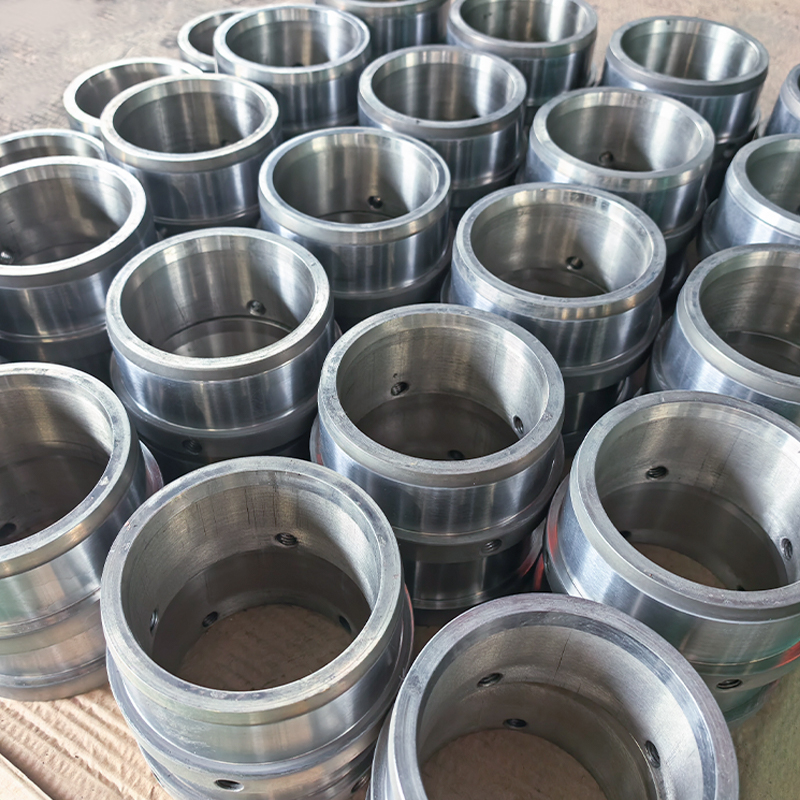
As ligas à base de cobalto merecem uma menção especial porque são o carro-chefe da proteção contra desgaste. Onde uma peça esfrega, desliza ou sofre contato abrasivo quente, um tipo de cobalto geralmente supera alternativas mais duras, porém mais frágeis. Mantemos uma ampla gama desses pós justamente porque o mesmo material serve tanto para impressora quanto para tocha de soldagem.
 Pós de liga à base de cobalto para desgaste e serviço em alta temperatura Procure classes SD-Co abrangendo 28–53 HRC para válvulas, matrizes, rotores e revestimentos de desgaste; compare a química e os cortes de partículas antes de avaliar o comportamento físico. Ver Produto →
Tamanho, forma e especificações das partículas que importam
Dois pós podem ter certificados químicos idênticos e comportar-se de maneira completamente diferente na máquina. A diferença geralmente está nas características físicas, e são essas que discutimos primeiro com qualquer novo cliente.
Lendo uma especificação de pó
- Distribuição granulométrica: o corte deve corresponder à espessura da camada e à máquina. Um corte de 15–45 µm é adequado para sistemas de leito de pó fino; 45–105 µm é mais típico para deposição de energia direcionada e trabalho com feixe de elétrons.
- Esfericidade e textura da superfície: partículas redondas e lisas espalham-se uniformemente e fluem bem. Satélites e fragmentos irregulares causam estrias e derretimento inconsistente.
- Vazão e densidade aparente: informam como o pó se comportará na tremonha e no repintador, e não apenas em uma folha de dados.
- Teor de oxigênio e nitrogênio: a causa oculta mais comum de má ductilidade e defeitos de solda.
- Porosidade dentro das partículas: vazios internos podem sobreviver à fusão e aparecer posteriormente como porosidade gasosa na peça.
- Umidade e contaminação: especialmente importantes com classes higroscópicas e após armazenamento prolongado.
Se você quiser se aprofundar em como a curva de distribuição afeta o comportamento real da construção, nossa nota sobre distribuição de tamanho de partícula percorre as consequências práticas.
Como o pó é feito
Quase todo pó metálico de grau AM começa com uma fusão. A atomização de gás quebra o que se funde em gotículas com gás inerte de alta pressão e as solidifica em partículas quase esféricas – a rota mais comum para tipos de níquel, cobalto e ferro. A atomização com água é mais barata e rápida, mas produz formas irregulares, por isso é usada principalmente para prensagem e sinterização e algumas aplicações de revestimento. A atomização por plasma e a atomização centrífuga produzem pó altamente esférico e com baixo teor de satélites, razão pela qual dominam os mercados mais exigentes de titânio e superligas.
A etapa de atomização é apenas metade da história. Peneirar, classificar, misturar e embalar determinam se a especificação que você recebe corresponde à especificação solicitada. Em nossa própria fábrica, o pó é produzido desde o fundido bruto até o produto final peneirado, que é a única maneira de manter sob controle a captação de oxigênio e a variação entre lotes.
Pó adequado ao seu processo
Não existe um pó universalmente “melhor” – apenas o mais adequado para um processo, uma geometria e uma meta de custo. A fusão em leito de pó exige cortes finos e de fluxo livre e baixo teor de oxigênio. A deposição direcionada de energia é muito mais tolerante ao tamanho, mas sensível à consistência alimentar. O revestimento a laser fica em algum ponto intermediário e geralmente funciona melhor com um corte mais grosso e bem controlado, para que a poça de fusão permaneça estável em velocidade.
Também ajuda pensar sobre o que acontece após a construção. Uma classe que usina lindamente pode ser uma má escolha para uma peça que será polida, e uma classe com excelente resistência ao desgaste pode ser difícil de terminar. Decidir antecipadamente a rota de pós-processamento geralmente restringe a escolha do pó a dois ou três candidatos.
 Pós de liga para revestimento a laser em níquel, cobalto e ferro Revise pós à base de níquel, cobalto e ferro, além de compósitos de metal duro, com cortes de 53 a 150 µm e faixas de dureza, para selecionar classes antes de planejar o pós-processamento. Ver Produto →
Reutilização, manuseio e controle de qualidade
O pó é caro, então quase todo mundo o reutiliza. Tudo bem, dentro dos limites. Cada ciclo expõe o material ao calor, à umidade e ao manuseio, e a fração de finos cresce enquanto o oxigênio sobe. Uma abordagem viável é semelhante a esta:
- Acompanhe o número de ciclos de reutilização por lote e registre-o com o build.
- Peneire novamente após cada construção e verifique a distribuição em relação ao corte original.
- Meça o conteúdo de oxigênio periodicamente, em vez de assumir que está estável.
- Armazene selado, seco e claramente rotulado – a contaminação cruzada entre tipos de liga é muito mais fácil de causar do que detectar.
- Retire lotes com base em evidências, não por hábito.
Para peças críticas, uma simples rotina de inspeção de entrada — química, distribuição, fluxo e uma verificação visual sob ampliação — detecta a maioria dos problemas antes que eles cheguem à máquina.
Quando o pó sai da impressora
Nem todo problema de desgaste justifica uma peça nova. Um rolo grande, uma rosca helicoidal ou um êmbolo de bomba são muitas vezes restaurados de forma muito mais econômica do que substituídos, e é aqui que os mesmos pós atomizados ganham seu sustento em uma função diferente. Através revestimento a laser , uma camada ligada metalurgicamente é depositada sobre uma superfície desgastada com diluição mínima e muito pouca distorção, e o componente volta ao serviço com uma face mais dura do que tinha originalmente.
Para serviços abrasivos e erosivos, os pós de pulverização térmica contendo metal duro são frequentemente a melhor resposta, proporcionando uma camada dura e bem aderida com uma entrada de calor relativamente baixa.
 Pós de pulverização térmica de carboneto de tungstênio para desgaste abrasivo Compare classes de metal duro com ligação de cobalto, níquel e NiCr para HVOF, plasma e revestimento, com opções relatadas de dureza, química e tamanho de partícula. Ver Produto →
Perguntas que vale a pena fazer antes de fazer um pedido
- Em qual tamanho de corte este lote foi classificado e como é a curva de distribuição real?
- Quais são os níveis medidos de oxigênio e nitrogênio, e não os valores típicos?
- Qual rota de atomização foi utilizada e como foram removidos os satélites e as multas?
- O fornecedor pode oferecer suporte tanto ao pó quanto ao processo posterior, como revestimento ou pulverização?
- O que a rastreabilidade do lote realmente registra?
Um fornecedor que responde sem hesitação é geralmente um fornecedor que entende o material, em vez de apenas armazená-lo.
Os pós de fabricação aditiva recompensam um pouco de paciência na fase de seleção. Entenda a família, insista na especificação física, combine o corte com o processo e mantenha rígida a disciplina de manejo. Faça isso e a máquina, os parâmetros e a qualidade da peça se tornarão muito mais fáceis de controlar - e o pó deixará de ser a variável que você não consegue explicar.